Het meten van een pijpfitting lijkt een klusje van twee minuten, totdat u een niet-gelabeld onderdeel in uw hand hebt en er een spoel op wacht. Pijp is eenvoudig: nominale maat en wanddikte, en de pijp wordt geïdentificeerd. Een fitting is een driedimensionaal onderdeel en moet in meerdere dimensies tegelijk worden gecontroleerd: de buitendiameter van de uiteinden, de wanddikte, de hart-tot-eind- of face-to-face-lengte en de geometrie van de verbinding. Als er één verkeerd is, kan de lasvoorbereiding, de uitlijning of de hele spoel een schroot zijn.
Sinds 1993 vervaardigen wij componenten voor drukleidingen in Jiangyin en ons inspectieteam meet elke werkdag stuiklasfittingen, moflasfittingen, schroefdraadfittingen en flenzen. Wat volgt is de methode die we in onze eigen winkel gebruiken, geschreven voor kopers, QC-inspecteurs en buitendienstingenieurs die cijfers nodig hebben die ze kunnen vertrouwen.
De vier metingen die er het meest toe doen
Wat de pasvorm ook is, vier vragen bestrijken bijna elke situatie. Werk ze op volgorde door en je hoeft zelden te raden.
- Eindmaat en buitendiameter. Fittingen worden gerangschikt op nominale buismaat, maar een schuifmaat geeft de werkelijke buitendiameter aan. Een fitting van 2 inch (DN50) meet ongeveer 60,3 mm (2,375 inch) over het eindvlak, niet 2 inch. Controleer beide uiteinden, omdat hier als eerste een ovaliteit of een beschadigd uiteinde zichtbaar is.
- Wanddikte en schema. De wanddikte scheidt SCH 40 van SCH 80 van XXS, en bepaalt de boring. Meet aan het uiteinde met een schuifmaat of een ultrasone meter en voer ten minste vier metingen uit rond de omtrek.
- Lengte. Van midden tot uiteinde voor ellebogen, T-stukken en zijkanten; face-to-face voor flenzen en kleppen; totale lengte voor verloopstukken, doppen en stompe uiteinden. De standaardafmeting is degene die de montage ter plaatse regelt.
- Eindgeometrie. Afschuiningshoek en grondvlak voor laseinden, mofboring en mofdiepte voor lasmofeinden, draadvorm en aangrijping voor draadeinden.
Schets het onderdeel, schrijf de vier cijfers op de schets en bewaar de schets bij het onderdeel. Die gewoonte voorkomt meer mismatches dan welke andere stap dan ook die we in dertig jaar productie hebben gezien.
Tools die metingen betrouwbaar maken
Je hebt geen metrologielaboratorium nodig, maar wel het juiste handjevol instrumenten en een schoon, vlak oppervlak om op te werken.
- Vernier- of digitale schuifmaat, 0 tot 6 inch en 0 tot 12 inch, voor buitendiameter, wanddikte en mofdiepte.
- Een staalband of een pi-band voor grote diameters. Een pi-tape leest de diameter direct af en is de snelste manier om een DN1800-elleboog of een zware flens te controleren.
- Een ultrasone diktemeter wanneer de muur van het eindvlak moet worden gecontroleerd.
- Een hoekzoeker of gradenboog voor zijtakken, 45 graden ellebogen en vertakkingshoeken.
- Een richtliniaal, een vlak oppervlak en een flensvierkant voor haaksheidscontroles.
- Een draadmeter of een bijpassende pijpnippel voor schroefdraadfittingen.
- De relevante standaarddimensietabel, omdat het vergelijken van een uitlezing met een tabel sneller gaat dan helemaal opnieuw berekenen.
Meet waar mogelijk bij kamertemperatuur en zorg ervoor dat het onderdeel ondersteund wordt, zodat het eigen gewicht de aflezing niet vertekent.
Hoe stuiklasfittingen te meten
Stomplasfittingen volgens ASME B16.9 worden gedefinieerd door de buitendiameter, wanddikte en hart-tot-eindafmetingen, dus dit zijn de cijfers die als eerste moeten worden bevestigd.
Ellebogen: van midden tot uiteinde en hoek
Leg de elleboog op een plat oppervlak met het ene uiteinde naar u toe gericht en meet de buitendiameter van dat uiteinde. De helft van dat cijfer geeft je de middellijn. De hart-tot-eindafmeting loopt dan van die middellijn naar het uiteinde van het uiteinde, gemeten langs het andere been. Bij een elleboog met een lange radius van 90 graden is het midden tot het uiteinde ongeveer 1,5 keer de nominale maat, en bij een elleboog van 45 graden ongeveer 0,625 keer de nominale maat. Een snelle berekening vertelt je dus of je meting in de juiste familie thuishoort voordat je erop vertrouwt. Voor retouren van 180 graden registreert u zowel de hart-op-hart afstand als de rug-tot-face afstand, aangezien tekeningen verschillende afstanden vereisen. Werk af met de schuine hoek, het grondvlak en de eigenlijke boring.
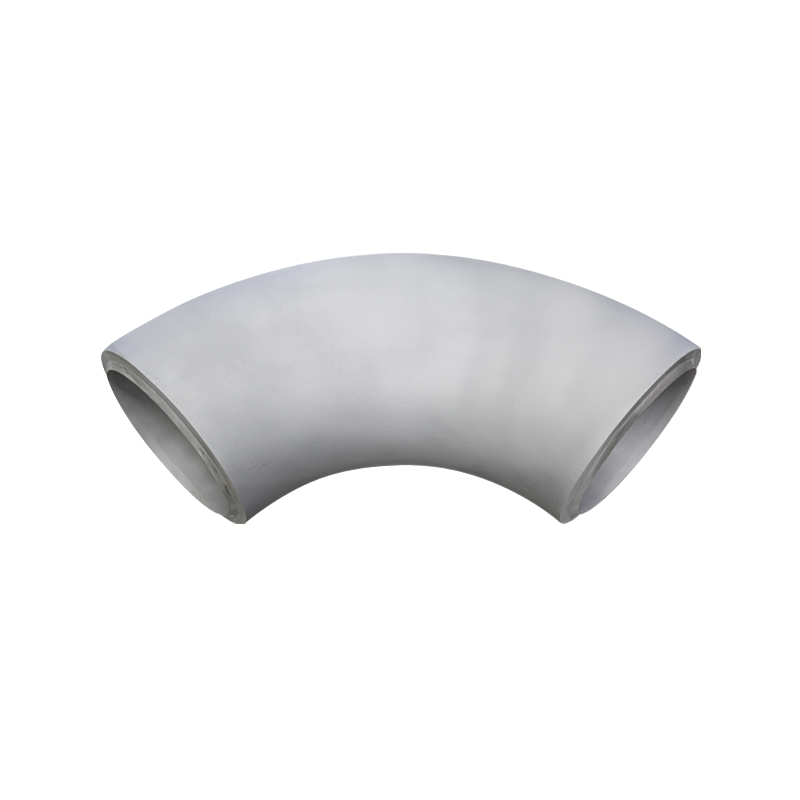 Butt Weld 90 graden elleboog Wij produceren lasbochten met een grote diameter en dikwandige hogedrukbochten. De maximale diameter van de elleboog mag DN3800 zijn. Momenteel hebben wij een compleet assortiment... Bekijk Product →
T-stukken, kruisen en zijstukken
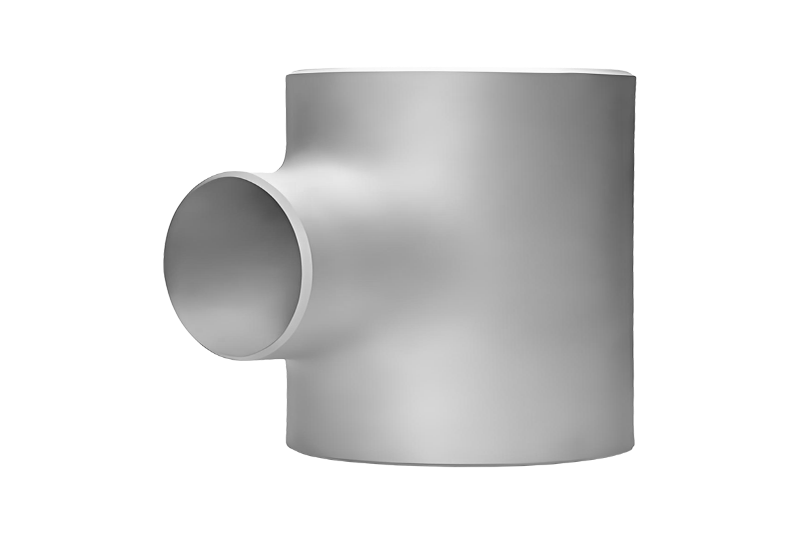
Een T-stuk heeft twee maatvoeringen: de run, gemeten van begin tot eind door het lichaam, en de tak, gemeten vanaf de hartlijn van de run tot het eindvlak van de tak. Op een gelijke tee moeten de twee overeenkomen; Meet op een reducerend T-stuk ook de buitendiameter van de tak en noteer welke uitlaat verkleind is. Een lateraal T-stuk voegt een takhoek toe. Kruisen volgen dezelfde logica met een vierde uitlaat, en het loont om alle vier de uiteinden te controleren op diameter en haaksheid.
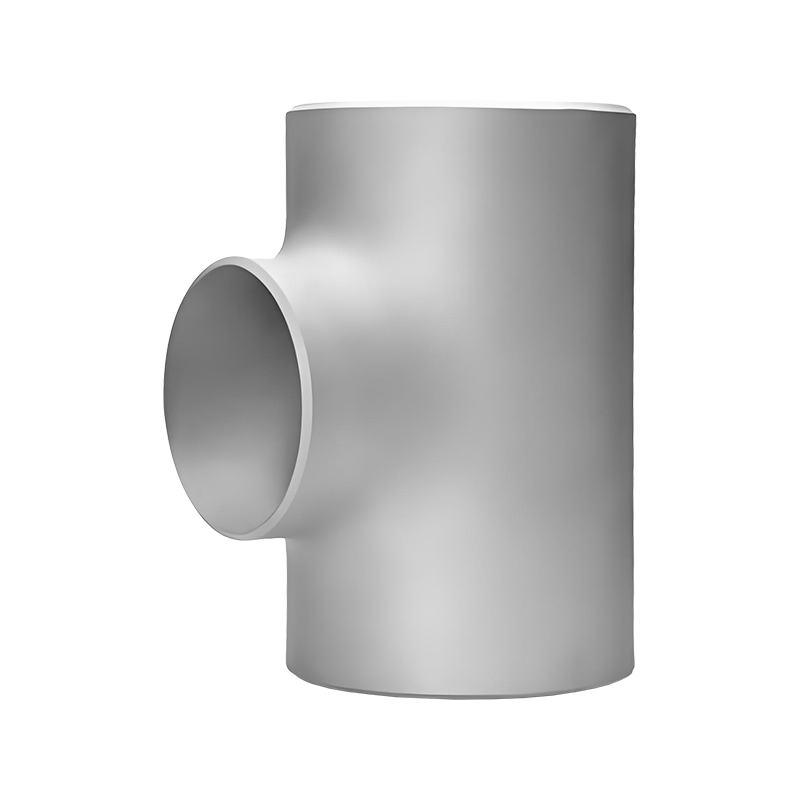 Butt Weld Gelijke T-stuk Een gelijk T-stuk is een cruciale fitting in leidingsystemen, ontworpen om de vloeistofstroom te splitsen of te combineren, terwijl de buisdiameters over alle drie de openingen consistent blijven. D... Bekijk Product →
Verloopstukken, doppen en stompe uiteinden
Concentrische verloopstukken worden gecontroleerd op de totale lengte, de buitendiameter van het grote uiteinde, de buitendiameter van het kleine uiteinde en de wanddikte aan beide uiteinden. Een excentrisch verloopstuk voegt de platte kant en de offset tussen de twee middellijnen toe, wat gemakkelijk af te lezen is met een richtliniaal die op de platte kant rust. Kappen worden gedefinieerd door buitendiameter, hoogte en wanddikte. De stompe uiteinden worden gemeten op basis van de lengte, de buitendiameter van de lap en de lapdikte, waarbij de lap op verschillende punten rond de omtrek wordt gecontroleerd.
Hoe flenzen te meten
Bij flensmetingen gaat het vooral om het boutpatroon, omdat dat bepaalt of de verbinding ooit zal vastschroeven. Noteer de buitendiameter van de flens, de flensdikte, de diameter van de boutcirkel en het aantal en de diameter van de boutgaten. Voeg vervolgens de bekledingsdetails toe: voor een verhoogde vlakflens meet u de diameter van het verhoogde vlak en de hoogte ervan boven het flensvlak; bij een ringvormige verbindingsflens meet u de groef en noteert u het ringnummer. Controleer ten slotte de boring en de naafdiameter aan het lasuiteinde tegen de buis.
De diameter van de boutcirkel is de lastige in het veld. Bij een even aantal gaten meet u vanaf het midden van het ene boutgat recht naar het midden van het tegenoverliggende gat. Met een oneven getal meet u vanaf het midden van het gat tot het midden van de flens en verdubbelt u dit getal. Tel de gaten twee keer, want één extra of ontbrekend gat is een zeer dure fout.
 Lasnekflens De Weld Neck Flange is de ultieme oplossing voor omgevingen met hoge druk en hoge temperaturen, ontworpen om ongeëvenaarde betrouwbaarheid te leveren door zijn robuuste b... Bekijk Product →
Hoe u socketlas- en schroefdraadfittingen kunt meten
Gesmede fittingen met kleine boring volgens ASME B16.11 worden bepaald door de mof- of draadafmetingen in plaats van lange hart-tot-eindlengtes. Voor een moflaselleboog, T-stuk of koppeling meet u de mofboring, de mofdiepte en de wanddikte en bevestigt u dat de boring overeenkomt met de buitendiameter van de buis. Controleer bij schroefdraadfittingen de draadgrootte en -vorm, de draadlengte en de totale lengte, en test de draad met een meter of een bijpassende nippel. Omdat deze onderdelen vaak op hogedruk- en zeer zuivere leidingen terechtkomen, is het de moeite waard om een braam of een ondiepe mof op te vangen voordat de fitting de lasser bereikt.
Een snelle referentietabel voor de werkvloer
Druk deze tabel af, bewaar hem naast de bank en vul voor elke regel een waarde in voordat het onderdeel verder gaat.
Tabel 1: De afmetingen die onze inspecteurs registreren voor de meest voorkomende fittingtypes, samen met de tool die de meest betrouwbare aflezing geeft. | Passend type | Afmetingen om op te nemen | Beste hulpmiddel |
| Stomplas 90 graden elleboog | Buitendiameter uiteinde, wanddikte, hart-tot-eind, afschuiningshoek | Remklauwen, tape, hoekzoeker |
| Gelijke tee | Run end-to-end, takhoogte, beide einddiameters | Tape, remklauwen, richtliniaal |
| Concentrisch verloopstuk | Totale lengte, grote einddiameter, kleine einddiameter, beide wanddiktes | Remklauwen, tape |
| Lasnekflens | Buitendiameter, dikte, boutcirkel, aantal gaten en grootte, verhoogde vlakhoogte, boring | Remklauwen, tape, flange square |
| Socket lasfitting | Inbusboring, inbusdiepte, wanddikte | Binnenmaat, dieptemeter |
| Schroefdraadaansluiting | Draadgrootte en -vorm, draadlengte, totale lengte | Draadmeter, remklauwen |
Veelvoorkomende fouten en veldcontroles
- Behandel de nominale maat als buitendiameter en bestel vervolgens een onderdeel dat niet op de buis past.
- Meten vanaf de schuine kant in plaats van vanaf het eindvlak, waardoor elke meting korter wordt.
- Slechts één uiteinde van een elleboog, T-stuk of verloopstuk lezen en aannemen dat het andere uiteinde overeenkomt.
- De fitting vergelijken met het leidingschema, maar nooit de werkelijke wanddikte van een van beide meten.
- Het vergeten van afwerkingsdetails zoals een verhoogd oppervlak, een ringverbindingsgroef of een plat oppervlak, die niet ter plaatse kunnen worden gecorrigeerd.
Als een meting buiten uw verwachtingen valt, meet dan opnieuw met een tweede instrument voordat u het onderdeel afkeurt. Een gevallen remklauw of een tape met een verbogen haak veroorzaken meer valse afkeuringen dan echte non-conformiteit.
Zorg ervoor dat uw metingen overeenkomen met de standaard
Een getal op zichzelf betekent heel weinig. Het wordt handig als je het vergelijkt met een norm: stomplasfittingen tegen ASME B16.9, flenzen tegen ASME B16.5, gesmede socket weld- en draadfittingen tegen ASME B16.11, en projecten in Europa of Japan tegen DIN- of JIS B2311-tabellen. Als u niet zeker weet hoe een onderdeel moet worden geclassificeerd voordat u begint, kunt u een korte inleiding geven wat een pijpfitting eigenlijk is helpt u bij het kiezen van de juiste tafel.
Wanneer u een vervanging nodig heeft die past bij een bestaande lijn, kunt u terecht bij onze ASME B16.9 stuiklasfittingen worden geproduceerd volgens tabellen met dezelfde afmetingen, in koolstofstaal, roestvrij staal, gelegeerd staal, duplex en nikkellegeringen, zodat een meting in het veld kan worden vergeleken met een tekening van onze kant.
Elk project komt uiteindelijk neer op één monteur, één meetlint en één verbindingsstuk dat op één lijn moet komen te staan. Vier zorgvuldige metingen uitvoeren voordat de las wordt geslagen, is nog steeds de goedkoopste beschikbare kwaliteitscontrole.
Als u een fitting zonder tag, een oude tekening of een monster in uw handen heeft die u niet kunt identificeren, stuur ons dan de vier door u gemeten cijfers of stuur het onderdeel zelf. Met meer dan dertig jaar productie-ervaring, een voorraad gangbare maten en een technisch team gecertificeerd in MT, PT, UT en RT, kunnen we de maat, de materiaalkwaliteit en de standaard bevestigen en snel een passende fitting citeren.



 Language

 17-11-2025Lees meer
 17-11-2025Lees meer